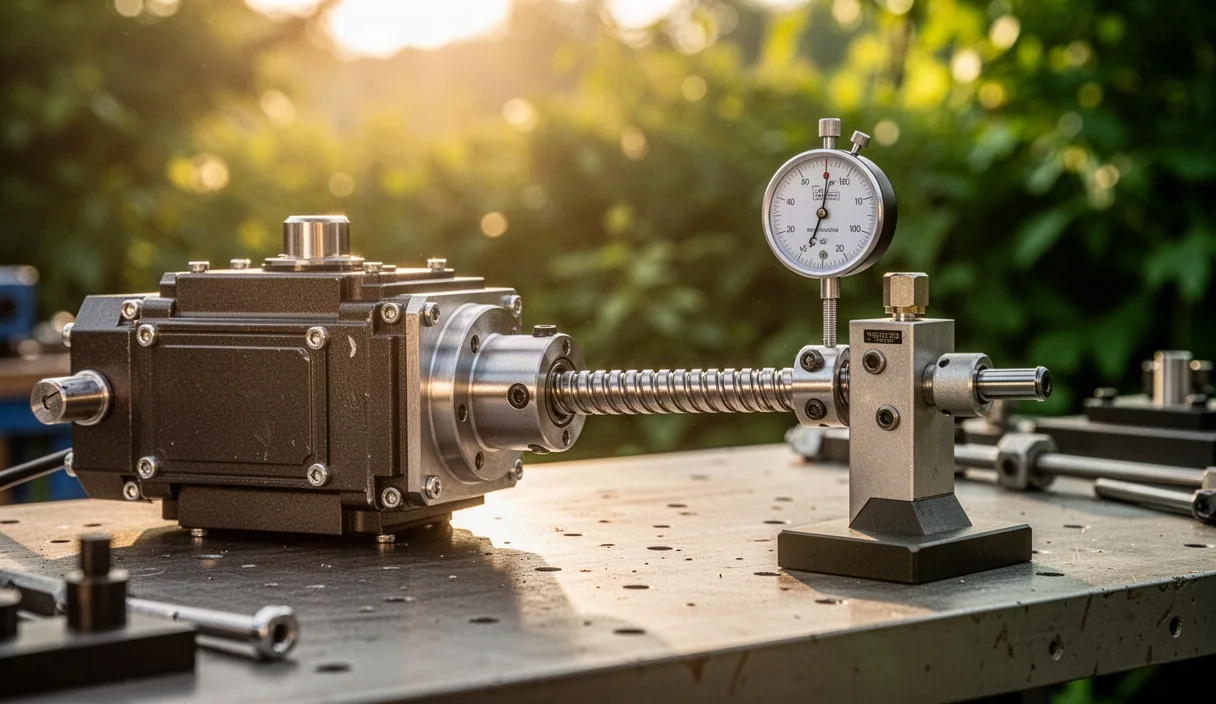
Amikor egy szervohajtást kézzel átforgatunk az üzembe helyezés előtt, a fém alkatrészek közvetlen visszajelzést adnak a szerelés minőségéről. A tengelykapcsoló finom feszülése, az illesztőperemek fémes csúszása és a csapágyak egyenletes gördülése mind arról árulkodnak, hogy a mechanika készen áll a dinamikus terhelésre. Ha a hajtásláncban akár néhány századmilliméteres feszülés vagy holtjáték marad, a digitális szabályozókör hiába próbálja ezredmásodpercenként korrigálni a pozíciót: a hajtás zajos lesz, a motor melegedni kezd, és a munkadarab felületén megjelennek a mikrorezgések nyomai.
A mechanikai illesztés és a kotyogásmérés nem pusztán kötelező ellenőrző lépés, hanem a precíziós gépépítés alapja. Műhelyünkben arra törekszünk, hogy a villamos hajtáselektronika és a nehéz gépváz között olyan mechanikai hidat hozzunk létre, amely mentes a holtjátéktól, mégsem feszíti túl a hajtómű belső csapágyazását. Az alábbiakban végigvesszük a kritikus mérési pontokat, a tengelykapcsolók és hajtóművek viselkedését, valamint a műszeres beállítások gyakorlati fogásait.
Hajtómű és tengelykapcsoló típusok kiválasztása
A szervomotor dinamikáját a mechanikai hajtáslánc közvetíti a terhelés felé, ezért az alkalmazott áttétel és tengelykapcsoló karaktere közvetlenül meghatározza a rendszer sávszélességét. Precíziós hajtásoknál leggyakrabban ferdefogazású bolygóműveket vagy hullámhajtóműveket alkalmazunk. A bolygóművek kiváló torziós merevséget nyújtanak nagy nyomatékok mellett, azonban a gyártási tűrések miatt mindig rendelkeznek minimális, általában 1 és 5 ívperc (arcmin) közötti szöghibával, illetve kotyogással. Ezzel szemben a rugalmas deformáció elvén működő hullámhajtóművek teljesen kotyogásmentesek, viszont terhelés alatt enyhe torziós rugózást mutatnak, amit a pozicionáló kör hangolásakor figyelembe kell vennünk.
A motor és a hajtómű vagy a hajtott tengely közötti kapcsolatot legtöbbször fémharmonikás vagy elasztomer betétes tengelykapcsolóval valósítjuk meg. A fémharmonikás tengelykapcsoló vékony rozsdamentes acél membránja kimagasló torziós merevséget ad nulla holtjáték mellett, de rendkívül érzékeny a szöghibákra és a radiális eltolódásra. Ha a tengelyek nincsenek precízen beállítva, a harmonika fáradásos törést szenved. Az elasztomer körmöskapcsolók poliuretán csillapítóbetéttel rendelkeznek: ezek elnyelik a nagyfrekvenciás rezgéseket és toleránsabbak a kisebb szerelési pontatlanságokkal szemben, de torziós merevségük alacsonyabb, ami lassíthatja a pozicionálási ciklust.
| Típus | Torziós merevség | Kotyogás (arcmin) | Tipikus alkalmazás |
|---|---|---|---|
| Precíziós bolygómű | Nagy | 1-3 | Szerszámgép előtolás, rack and pinion hajtások |
| Hullámhajtómű (Harmonic) | Közepes | 0 (elméleti) | Robotcsuklók, optikai forgatóasztalok |
| Fémharmonikás tengelykapcsoló | Kifejezetten nagy | 0 | Közvetlen golyósorsó hajtás nagy dinamikával |
| Elasztomer körmöskapcsoló | Közepes / beállítható | 0 (előfeszítve) | Lengésre hajlamos rendszerek, általános automatizálás |
A választás során a terhelés tehetetlenségi nyomatékának és a motor forgórészének arányát (inerciális illesztés) tartjuk szem előtt. Ha az inerciaarány meghaladja a tízszeres értéket, a rugalmasabb elasztomer kapcsolat belengést idézhet elő. Ilyen esetekben a merevebb fémharmonika és a közvetlen csapágyazott illesztés ad kiszámítható eredményt, még akkor is, ha a szerelési tűrések betartása több időt vesz igénybe a műhelyasztalon.
Egytengelyűség mérése kettős mérőórával
A hajtott tengely és a szervomotor tengelycsonkja közötti párhuzamossági és szöghiba tönkreteheti a hajtómű bemenő csapágyát, miközben folyamatos mechanikai ellenállást fejt ki a rendszerre. A kettős mérőórás eljárás a legmegbízhatóbb analóg módszer, amellyel a radiális eltolódást és a szögeltérést egyszerre határozzuk meg anélkül, hogy drága optikai rendszerekre támaszkodnánk. A mérés lényege, hogy mindkét tengelyfélre külön tartókonzolt rögzítünk, amelyek átnyúlnak a szemközti fél tengelyére vagy a tengelykapcsoló agyára.
A mérési elrendezés során az alábbi mozdulatokat végezzük el sorrendben:
- Konzolok merevítése: Rögzítsük a mágneses vagy bilincses mérőóratartókat úgy, hogy a kinyúló rudak ne hajoljanak meg a saját súlyuk alatt forgatás közben.
- Mérőcsapok beállítása: Állítsuk az egyik mérőóra tapintóját a szemközti hüvely palástjára (radiális hiba), a másik óra tapintóját pedig a homlokfelületére (axiális vagy szögeltérés).
- Közös átfordítás és nullázás: Forgassuk mindkét tengelyt egyszerre, kézzel, 360 fokban, megjelölve a felső (0 fok), oldalsó (90 és 270 fok), valamint alsó (180 fok) pontokat, majd nullázzuk a számlapokat a felső pozícióban.
- Értékek leolvasása: A tengelypárt lassan forgatva jegyezzük fel a kitéréseket mind a négy kvadránsban. A radiális mérőóra teljes kitérésének (TIR) fele adja meg a tényleges tengelyközép eltolódást.
Az illesztés korrekcióját mindig a szögeltérés megszüntetésével kezdjük, majd a radiális eltolódást kezeljük. A motor rögzítőlábai alá hidegen hengerelt rozsdamentes acél hézagoló lemezeket (shim) helyezünk. Kerüljük az elnyűtt, gyűrött lemezeket vagy a több rétegből összeállított vékony fóliacsomagokat, mert ezek rugós alátétként viselkednek, lerontva a rögzítés statikai merevségét. Ipari szervomotorok esetén a megengedett radiális és szögeltérés nem haladhatja meg a 0,02 milliméteres értéket a tengelykapcsoló névleges átmérőjére vetítve.
Golyósorsó holtjátékának meghatározása terhelés nélkül
A forgó mozgást egyenes vonalúvá alakító golyósorsóknál a holtjáték két fő forrásból fakad: a csapágyazás axiális mozgásából és a golyósanya belső illesztési hézagából. Ennek szétválasztásához a mérést teljesen lekapcsolt villamos hajtás mellett, nyugalmi állapotban, hideg gépen végezzük el. A vizsgálathoz mikrométeres pontosságú, szögtapintós mérőórát használunk, amelyet a gép merev öntvényvázára szerelt mágneses állvány tart.
Első lépésben az orsó axiális elmozdulását ellenőrizzük a csapágyazott végén. A tapintócsúcsot közvetlenül a golyósorsó homlokfelületének középpontjába támasztjuk, ahol a központosító furat tiszta pereme biztos felületet nyújt. Kézzel vagy emelőkaros segédeszközzel óvatos axiális húzó-, majd nyomóerőt fejtünk ki a tengelyre. Ha a mérőóra mutatója 0,003 milliméternél nagyobb kitérést jelez, a támasztó ferdehatásvonalú csapágypár előfeszítése elégtelen, vagy a biztosítóanya lazult fel. Ezt a hézagot a mechanika rögzítésével azonnal meg kell szüntetni, mielőtt magát az anyát vizsgálnánk.
Második lépésben a golyósorsó anyájának belső holtjátékát mérjük meg. A mérőóra tapintóját most a lineáris szánra vagy közvetlenül az anya karimájára helyezzük, miközben az orsó forgását egy rögzítőbilinccsel leblokkoljuk. A szánt finom, határozott mozdulattal előre-hátra mozgatjuk a tengelyirány mentén. Az elmozdulás mértéke jelzi a keringő golyók és a futópályák közötti kopást vagy az előfeszítés elvesztését:
- C0 osztályú (előfeszítés nélküli) orsók: A megengedett axiális hézag 0,010 és 0,025 milliméter között mozog, a golyóátmérőtől függően.
- C3-C5 precíziós, előfeszített orsók: A mutatónak stabilan 0,002 milliméteren belül kell maradnia; ennél nagyobb érték a belső golyók kopására vagy a futópálya fáradására utal.
Amennyiben terhelés nélküli állapotban is mérhető holtjáték jelentkezik egy előfeszített rendszernél, a hajtás nem alkalmas finom kontúrmarásra vagy pontos pozicionálásra. Az ilyen hiba szoftveres kompenzációja csak látszólagos megoldást nyújt, mivel a terhelés irányváltásakor az orsó mechanikusan átcsapódik, ami felületi hibát hagy a megmunkált darabon.
Rezgéscsillapító elemek állapota és cseréje
Az elasztomer körmöskapcsolókban lévő műanyag csillapítóbetétek (csillagok) csendes alkatrészek, ám kritikus szerepet játszanak a rendszer élettartamában. Ezek a betétek rendszerint poliuretánból készülnek, 92 vagy 98 Shore A keménységben. Folyamatos ciklikus nyírásnak és hőnek vannak kitéve, miközben csillapítják a motor gyorsításakor és lassításakor fellépő dinamikus nyomatékcsúcsokat. Idővel az anyag veszít rugalmasságából, felkeményedik vagy éppen felpuhul a környezeti olajköd és vágóemulzió hatására.
A betétek ellenőrzése során az alábbi jelekre figyelünk a műhelyben:
- Anyagfáradás és kiverődés: Ha a tengelykapcsoló körmei között szabad szemmel látható hézag képződik, vagy a szán irányváltásakor fémes koppanást hallunk, a betét már elveszítette eredeti geometriáját.
- Kopási por jelenléte: A hajtóműház belsejében lerakódott finom, színes műanyagpor egyértelmű bizonyítéka a relatív elmozdulásnak és a súrlódásnak.
- Vegyi károsodás: Az olajban ázó betét felülete megduzzad, ragacsossá válik, míg a száraz hő hatására mikrorepedések jelennek meg a fogtöveknél.
A csere során nem elég csupán az új betétet a körmök közé nyomni. A fém körmök érintkező felületeit alaposan le kell tisztítani féktisztítóval vagy izopropil-alkohollal, és el kell távolítani az esetleges sorjákat egy finom fenőkővel. Az új betétet szárazon vagy gyári szerelőpasztával illesztjük be; kenőzsírt soha ne használjunk, mert megcsúszást és gyorsabb öregedést okoz. Az összeszerelés után nyomatékkulccsal húzzuk meg a szorítóhüvelyek csavarjait a megadott gyártói nyomatékra, megakadályozva a tengelycsonk deformálódását.
Paraméterhangolás a mechanikai merevség függvényében
A legjobb mechanika sem képes pontos munkára, ha a szervohajtás vezérlőhurok-erősítései nincsenek összhangban az összeépített szerkezet merevségével. A modern hajtások zárt hurkú szabályozása három fő fokozatból áll: áram-, sebesség- és pozícióhurok. Az áramhurok a motor villamos paramétereihez igazodik, de a sebességi arányos erősítés (Kp) és az integrálási idő (Ti) közvetlenül a mechanikai rezonanciák függvénye.
Amikor a mechanika torziósan merev, a sebességi hurok erősítését magasra állíthatjuk anélkül, hogy a rendszer instabillá válna. Ha azonban a hajtásláncban rugalmas elemek, hosszú tengelyek vagy feszülésmentesített tengelykapcsolók találhatók, a motor és a teher között alacsony frekvenciás rezonancia (tipikusan 200 és 600 Hz között) alakul ki. Ekkor a hajtás jellegzetes sípoló vagy morajló hangot ad pozícióban tartáskor, ami az erősítések túlhúzását jelzi.
A hangolás során a következő lépéseket követjük:
- Tehetetlenségi nyomaték becslése: Futtassunk le egy terheléses oszcillációs tesztet a szervohajtó beépített önhangoló rutinjával, hogy pontosan megismerjük a mechanikai inerciaarányt.
- Rezonanciaszűrők bekapcsolása: Amennyiben a spektrumanalízis éles rezonanciacsúcsot mutat, állítsunk be sáváteresztő (notch) szűrőt az adott mechanikai sajátfrekvenciára. Ez megvédi a tengelykapcsolót a mikroszkopikus kifáradástól.
- Erősítések finomhangolása kézzel: Növeljük a sebességi hurok Kp értékét egészen addig, amíg a mechanika finom rezgésbe nem kezd, majd ebből a határértékből lépjünk vissza nagyjából 25-30 százalékot a stabil üzem érdekében.
A merevség hiányát soha ne próbáljuk kizárólag szűrőkkel elfedni. Ha a golyósorsó vagy a hajtómű kotyog, a magas integrálási tényező miatt a hajtás folyamatosan keresni fogja a pozíciót a holtjátékon belül (hunting jelenség), ami felesleges áramfelvételt és a motor túlmelegedését idézi elő nyugalmi helyzetben is.
Gyakori szerelési és mérési hibák
A mechanikai illesztések során elkövetett apró mulasztások hetekkel később, váratlan gépleállások formájában bosszulják meg magukat. Az alábbi táblázatban összefoglaltuk azokat a hibákat, amelyekkel a szervizelések során leggyakrabban találkozunk a műhelyben.
| Hibajelenség | Közvetlen mechanikai ok | Megelőzés vagy javítás |
|---|---|---|
| Azonnali csapágymelegedés a motornál | Túlhúzott szögeltérés, az illesztőperem feszülése | Homlokfelület tisztítása, órázás hézagolólemezes korrekcióval |
| Hasított szorítóagy repedése | Nyomatékkulcs mellőzése, túlhúzott rögzítőcsavar | Gyári meghúzási nyomaték betartása kalibrált kulccsal |
| Rezgés és sípolás irányváltáskor | Elhasználódott körmöskapcsoló elasztomer betét | Betétcsere, a keménységi fokozat (Shore) felülvizsgálata |
| Szisztematikus pozicionálási hiba | Golyósorsó csapágyazásának tengelyirányú holtjátéka | Precíziós biztosítóanya utánállítása órázással egybekötve |
Gyakori tévedés, hogy a tengelykapcsoló szorítócsavarjait szemre vagy kézi érzésre húzzák meg. Egy M6-os méretű, 10.9-es minőségű belső kulcsnyílású csavar túlhúzása könnyen oválisra deformálja a hasított agyat, ami tönkreteszi a motor tengelyének futáspontosságát. Ugyancsak kritikus a tengelyátmérők és a furatok tűrésének ellenőrzése: egy h6/H7 illesztésnél a felületeknek kézi erővel, enyhe csúsztatással kell a helyükre menniük, ütlegelést soha nem alkalmazunk.
Gyakorlati teendők a műhelyben
A szervohajtások mechanikai integritásának fenntartása rendszeres méréseken alapszik. Minden új beépítésnél vagy karbantartási ciklusnál vezessünk mérési naplót, amelyben rögzítjük a radiális egytengelyűségi értékeket, a tengelykapcsoló csavarjainak zárónyomatékát és a golyósorsó kiindulási holtjátékát mikrométerben kifejezve. Ez a bázisadat ad alapot a jövőbeli állapot alapú karbantartáshoz.
Ha a periodikus ellenőrzés során a tengelyirányú holtjáték meghaladja a megengedett érték kétszeresét, vagy ha a rezonanciaszűrők hangolása ellenére mechanikai remegés érezhető a géptesten, ne halogassuk a szétszerelést. A csapágyfészkek és orsók kopása láncreakciót indít el, ami végső soron a szervomotor enkodereinek mechanikai meghibásodásához vezet. Bonyolultabb geometriájú gépeknél vagy nagy méretű gantry szerkezeteknél, ahol a párhuzamosság ellenőrzése túlmutat a hagyományos mérőósejtszintű vitalitás hatótávolságán, javasolt akkreditált szerszámgép-geometriai szakember bevonása a lézeres interferométeres mérések elvégzéséhez.