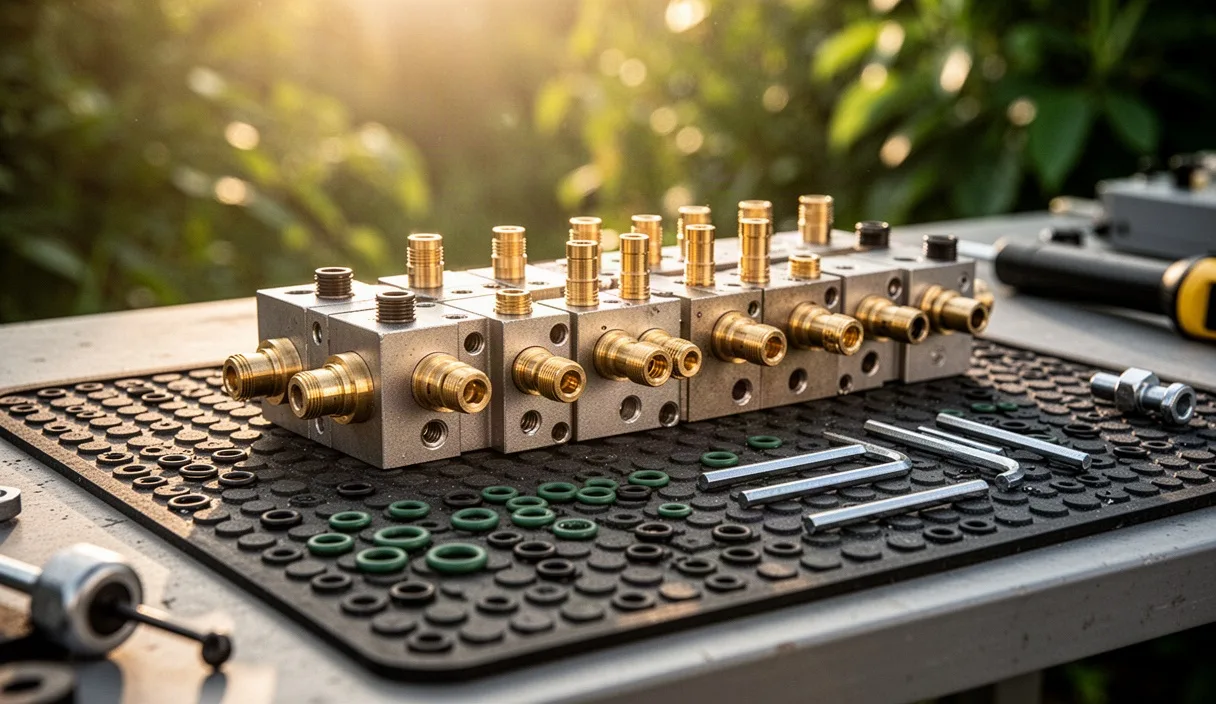
Amikor a műhelyasztalon leemeljük egy több éve üzemelő pneumatikus szeleptömb fedelét, azonnal megérezzük az elhasználódott kenőanyag jellegzetes, savanykás szagát és a sűrített levegőből kivált mikroszkopikus olajköd lerakódását. A gépsorok mélyén dolgozó szelepek folyamatos mechanikai és pneumatikus igénybevételnek vannak kitéve. Egy hat-nyolc szelepes tömb belső járataiban a 6.3 bar üzemi nyomás mellett naponta akár több tízezer kapcsolási ciklus zajlik le, ami elkerülhetetlenül koptatja a polimer tömítéseket és kikezdi a finom felületi bevonatokat.
A szeleptömbök felújítása nem pusztán a kopott gumi alkatrészek cseréjét jelenti, hanem a precíziós mechanika tiszteletét követeli meg. A megmunkált alumínium házak belső furatai és a tolattyúk illesztései gyakran a néhány mikronos tűrésmezőben mozognak. Ha megértjük az anyagok viselkedését, a fém és a polimerek kölcsönhatását, valamint a kenőanyagok viszkozitását, a fáradt egységeket megbízhatóan visszaállíthatjuk gyári működési állapotukba anélkül, hogy drága új tömböket kellene vásárolnunk.
Szeleptömbök hibajelenségei a működés közben
A meghibásodások ritkán jelentkeznek hirtelen, sokkal inkább fokozatosan, finom fizikai jelekkel figyelmeztetnek. A leggyakoribb tünet a kipufogócsatornákon keresztül távozó folyamatos sziszegés, amely nyugalmi állapotban is hallható. Ez a jelenség szinte mindig arra utal, hogy a belső tolattyú tömítései elveszítették rugalmasságukat, deformálódtak, vagy a tolattyú felületére tapadt szennyeződés megakadályozza a teljes zárást a munkaterek és a légtelenítő járatok között.
Egy másik kritikus hiba a kapcsolási késleltetés vagy a tolattyú teljes megszorulása. Ezt gyakran a hétfő reggeli indítási jelenségként ismerjük a gyártósorok mellett: a hétvégi állás során a sűrített levegőből kivált nedvesség és a lebomlott kompresszorolaj keveréke sűrű, ragadós filmmé áll össze. Amikor a tekercs megkapja a 24 voltos vezérlőjelet, a mágneses mező ereje nem elegendő ahhoz, hogy a leragadt tolattyút kimozdítsa a pozíciójából, ami a működtetett munkahengerek bizonytalan vagy késleltetett indulásához vezet.
| Hibajelenség | Valószínű kiváltó ok | Közvetlen műszaki következmény |
|---|---|---|
| Folyamatos áthúzás a kipufogónál | Ajakos tömítés kopása vagy peremsérülése | Folyamatos hálózati nyomásveszteség, kompresszor túlterhelés |
| Akadozó, lassú tolattyúmozgás | Lebomlott, beszáradt kenőanyag a furatban | Megnövekedett ciklusidő, pozicionálási hibák |
| Belső nyomásátszivárgás az alaplapnál | Meglapult, elöregedett NBR profilgyűrűk | Vezérlőnyomás esése, szomszédos szelepek hibás működése |
| Pilot szelep beragadása | 0.8 mm átmérőjű fúvóka mikro-eltömődése | A főtolattyú egyáltalán nem vált át a vezérlőjelre |
A nyomásesés mérésével pontosan lokalizálhatjuk a belső veszteségeket. Ha a tápnyomást 6.0 bar értékre állítjuk be egy tesztágon, és a szeleptömb kimeneteit lezárva a nyomás egy percen belül 0.4 bar értéknél többet csökken, a belső átvezetés már meghaladja a megengedett mértéket. Ilyenkor a mechanikai bontás elkerülhetetlen.
Szétszerelés és alkatrészek rendszerezése
A munkát mindig tiszta, antisztatikus munkapadon kezdjük, amelyet előzőleg letöröltünk minden fémforgácstól és portól. Miután leválasztottuk a villamos csatlakozókat és a pneumatikus gyorscsatlakozókat, a tömböt rögzítjük egy gumírozott pofájú satuban vagy műszerész szerelőállványon. A szétszereléshez kizárólag hibátlan élű, megfelelő méretű imbuszkulcsokat vagy Torx szárakat használunk, mert a puha alumínium házakba hajtott M3 és M4 méretű csavarok feje rendkívül könnyen elnyíródik.
Első lépésként a szolenoid házakat és az elővezérlő szelepeket távolítjuk el. Ügyelünk a parányi rugókra és a kisméretű magokra, amelyek a belső magcsőben futnak. A csavarok lazításakor érezni kell az ellenállást: ha egy csavar rágódik a menetben, finom hátra-előre mozgatással, penetráló folyadék segítségével szabadítjuk ki, elkerülve az alumínium menetszakadását. Az alkatrészeket rekeszes műanyag tálcákban helyezzük el, szigorúan szelepsorrendben haladva balról jobbra.
A főtolattyúk kitolása a szelepházból a folyamat legkényesebb művelete. Soha nem használunk acél tüskét vagy csavarhúzót a tolattyú megindítására. Ha a tolattyú megszorult, egy puha réz, POM műanyag vagy keményfa pálcával, egyenletes kézi nyomással toljuk ki a hengeres furatból. Közben figyeljük a belső távtartó hüvelyek, alátétek és visszahúzó rugók elhelyezkedését, mivel ezek pozíciója és orientációja nem minden szeleptípusnál szimmetrikus.
- Jegyezzük fel vagy fényképezzük le a tolattyúk végződéseinek tájolását a fedélhez képest.
- A rugókat jelöljük meg vagy különítsük el szelepenként, mert a rugóerő kismértékű eltérése is aszimmetrikus váltási időt okozhat.
- Vizsgáljuk meg a szelepház alaplapi felületét, keressük az összenyomódott vagy megkeményedett profilgumikat.
- Távolítsuk el a kézi segédműködtető gombokat és azok reteszelő mechanizmusait.
Tolattyúk és furatok kémiai tisztítása
A fémfelületek megtisztításához nem alkalmazhatunk agresszív lúgokat, ipari hidegzsíroldókat vagy maró hatású tisztítószereket, mivel ezek visszafordíthatatlanul károsítják a szelepház eloxált védőrétegét. Az eloxálás vastagsága sok esetben csupán 10-15 mikron, és ha ez megsérül, a szabadon maradó nyers alumínium oxidálódni kezd, felülete érdessé válik, ami ósejtszintű vitalitás alatt tönkreteszi az új tömítéseket. A bevált tisztítószer a 99 százalékos tisztaságú izopropil-alkohol vagy a speciális, maradványmentesen elpárolgó szénhidrogén bázisú féktisztító folyadék.
A tolattyúkat és fém távtartókat ultrahangos tisztítókádba helyezzük. A fürdő hőmérsékletét 45 Celsius-fokra állítjuk be, a tisztítási ciklust pedig 8-10 percre lőjük be semleges kémhatású mosófolyadék alkalmazásával. Ez a rezgési frekvencia kíméletesen, mégis alaposan fellazítja a mikroszkopikus résekben megrekedt, megkeményedett olajgyantát anélkül, hogy koptatná a csúszófelületeket. A kád kiürítése után az alkatrészeket alaposan leöblítjük tiszta alkohollal.
A szelepház belső furatait szálszegény textilcsíkokkal vagy ipari pamut törlőkendőkkel tisztítjuk meg, amelyeket nem szálasodó pálcára tekerünk. Befogunk egy zseblámpát vagy furatvizsgáló endoszkópot, és gondosan átvilágítjuk a csatornákat. Kifejezetten a belső átömlő éleket és a tömítőülékeket ellenőrizzük: semmilyen hosszanti húzásnyom, bemaródás vagy szemcsés lerakódás nem maradhat a járatokban. Ha a járat falán makacs felrakódás látható, azt puha filckoronggal és gyenge, nem koptató polírpasztával dörzsöljük át, majd a járatot sűrített levegővel fúvatjuk tisztára.
Tömítések méretpontossága és helyes kenése
A sikeres felújítás záloga a tömítőanyagok pontos megválasztása. Általános sűrített levegős alkalmazásokhoz a 75 Shore A keménységű Nitril (NBR) elasztomer a standard választás. Magasabb üzemi hőmérséklet, agresszív szintetikus észter bázisú kompresszorolajok vagy vegyi gőzök jelenléte esetén azonban kizárólag a Fluor-elasztomer (FKM/Viton) anyagok biztosítanak stabil élettartamot. Soha ne hagyatkozzunk szemrevételezésre a méret meghatározásakor: a kihúzott, öreg tömítés duzzadt vagy deformált lehet.
Egy digitális tolómérővel vagy nem-érintéses optikai mérőmikroszkóppal pontosan meghatározzuk a horony szélességét, mélységét, valamint az eredeti O-gyűrű húrkeresztmetszetét. A standard méretek (mint például az 1.78 mm vagy 2.62 mm keresztmetszet) közötti eltérés már a tolattyú megszorulását vagy elégtelen tömítését vonja maga után. A modern szelepekben gyakran nem hagyományos kör keresztmetszetű gyűrűket találunk, hanem U-profilú vagy kettős ajkú tolattyútömítéseket. Ezek behelyezésekor különösen vigyázzunk az ajkak épségére: használjunk vékony poliészter bevezető fóliát, hogy a fémhornyok élei ne csípjék el a lágy polimert.
A kenés terén a szerelők leggyakoribb tévedése a túlzott zsírzás. A tömbbe juttatott túl sok zsír épp olyan kártékony, mint a kenés hiánya: a felesleg bejut a 0.8-1.2 mm-es vezérlőfuratokba, eltömi a szűrőket és a fojtókat, megfogva az egész rendszert. Speciális, nagy adhéziójú, PTFE tartalmú pneumatikus zsírt (például NLGI 1 vagy 2 konzisztenciájú szintetikus kenőanyagot) használunk. A tolattyú palástjára és a tömítésekre csak annyi anyagot viszünk fel nitril kesztyűs kézzel, hogy az ujjunk hegyével szétoszlatva csupán nedves fényt képezzen a felületen, összefüggő zsírpárnák vagy hurkák nélkül.
Nyomáspróba és szivárgásvizsgálat összeszerelés után
Az összeszerelést a szétszerelés fordított sorrendjében végezzük. A rögzítőcsavarokat keresztirányban, lépcsőzetesen húzzuk meg nyomatékkulccsal. Egy tipikus M3 méretű csavarnál alumínium öntvényben a meghúzási nyomaték nem haladhatja meg a 1.2-1.4 Nm-t, míg az M4 csavarok esetében a határérték 2.2-2.5 Nm. Ha a csavarokat egyenetlenül vagy túlhúzzuk, a szelepház mikroszkopikus mértékben megvetemedik, ami a tolattyú szorulásához és a váltási dinamika romlásához vezet.
Az összeszerelt szeleptömböt tesztpadra kötjük, amely szabályozható nyomáscsökkentővel és áramlásmérővel van ellátva. A tesztelést száraz, 5 mikronos szűrőn átengedett levegővel végezzük. A próbát nem a maximális nyomáson kezdjük, hanem kifejezetten alacsony nyomáson:
- Állítsuk a tápnyomást 0.8-1.0 bar értékre. Ez a lépés elengedhetetlen, mivel a legtöbb ajakos tömítés a belső nyomás hatására feszül a hengerfalnak. Ha a rendszer már 1.0 bar nyomáson is tartja a levegőt, a tömítések geometriája kifogástalan.
- Emeljük a nyomást az üzemi 6.3 bar szintre, és kapcsoljuk át a szelepeket elektromosan legalább húsz alkalommal. Hallgassuk a tolattyúk tisztán csengő, határozott kattanását: semmilyen tompa surlódó hang vagy bizonytalan átváltás nem fogadható el.
- Végezzünk szivárgáskeresést speciális, buborékképző szivárgásvizsgáló habbal a szelepfedelek illesztéseinél, az alaplapi csatlakozásoknál és a kipufogónyílásoknál.
- Állítsuk a szelepeket mindkét végállásba legalább három percre. A kimeneti portokon a szivárgási ráta nem haladhatja meg a 0.5 normál köbcentiméter/perc értéket, ami a gyakorlatban nulla buborékképződést jelent a tesztfolyadék alatt.
Gyakori hibák a karbantartás során
A mindennapi gyakorlatban számtalan olyan berendezéssel találkozunk, amelyet a jó szándék, de a nem megfelelő szerszámhasználat tett tönkre. Az egyik legkárosabb mozdulat a tömítőgyűrűk kipiszkálása hegyes acéltűvel vagy lapos csavarhúzóval. Az acél szerszám hegye szinte észrevétlenül megkarcolja a tömítőhorony alsó élét. Ez a hajszálvékony karc elegendő ahhoz, hogy a sűrített levegő utat találjon magának az új tömítés alatt, így az alkatrészcsere azonnal hatástalanná válik.
Gyakori probléma az univerzális lítiumos gépzsírok használata is. A standard lítiumbázisú zsírok adalékanyagai megtámadhatják és felpuhíthatják az NBR polimereket, emellett a száraz levegőáram hatására gyorsan elpárolog belőlük az olajfrakció, hátrahagyva egy száraz, fehér, agyagszerű szappanmaradványt, amely teljesen lefojtja a tolattyú mozgását. Mindig győződjünk meg arról, hogy a kiválasztott kenőanyag kifejezetten pneumatikus szelepekhez formulázott dinamikus zsír-e.
Végül ne feledkezzünk meg a csatlakozó felületek síklapúságáról sem. Amikor a szelepeket visszaszereljük az elosztó alaplapra (manifold), gyakran a régi tömítés maradványait kaparják le pengével, felsértve a felületet. A felületi egyenetlenség miatt a szeleptestek közötti résnyomás átjuthat az egyik szeleptérből a másikba, kiszámíthatatlan vezérlési anomáliákat idézve elő a gép működésében.
Gyakorlati teendők a beüzemelés előtt
Mielőtt a frissen felújított szeleptömböt véglegesen visszakötnénk a termelőgép pneumatikus körébe, a gépen lévő tápvezetékeket alaposan át kell fúvatni. A leválasztott tömlőkben gyakran megáll a csőfalról levált rozsda, kondenzvíz vagy festékpikkely. Ha a szeleptömböt közvetlenül rácsatlakoztatjuk egy ilyen szennyezett csőre, a beáramló levegő az első másodpercben belelövi a szilárd szemcséket a finoman megmunkált tolattyúházba, azonnal tönkretéve az elvégzett munka eredményét.
Állítsuk be a berendezés sűrített levegős előkészítő egységét (FRL egység). Vizsgáljuk meg a szűrőbetét telítettségét, engedjük le a kondenzátumot, és ha a rendszer igényel olajozást, állítsuk be a cseppszámot az előírt mikroszintre. A karbantartás tényét, a beépített tömítések anyagtípusát (NBR vagy FKM), a felhasznált zsírfajtát, valamint a mért nyomáspróba-értékeket jegyezzük fel a gépnaplóba. Ezzel nemcsak nyomon követhetővé válik a felújítási ciklus, hanem a következő szervizelés alkalmával pontosan tudni fogjuk, milyen alkatrészekre és eszközökre van szükség a munkaasztalon.