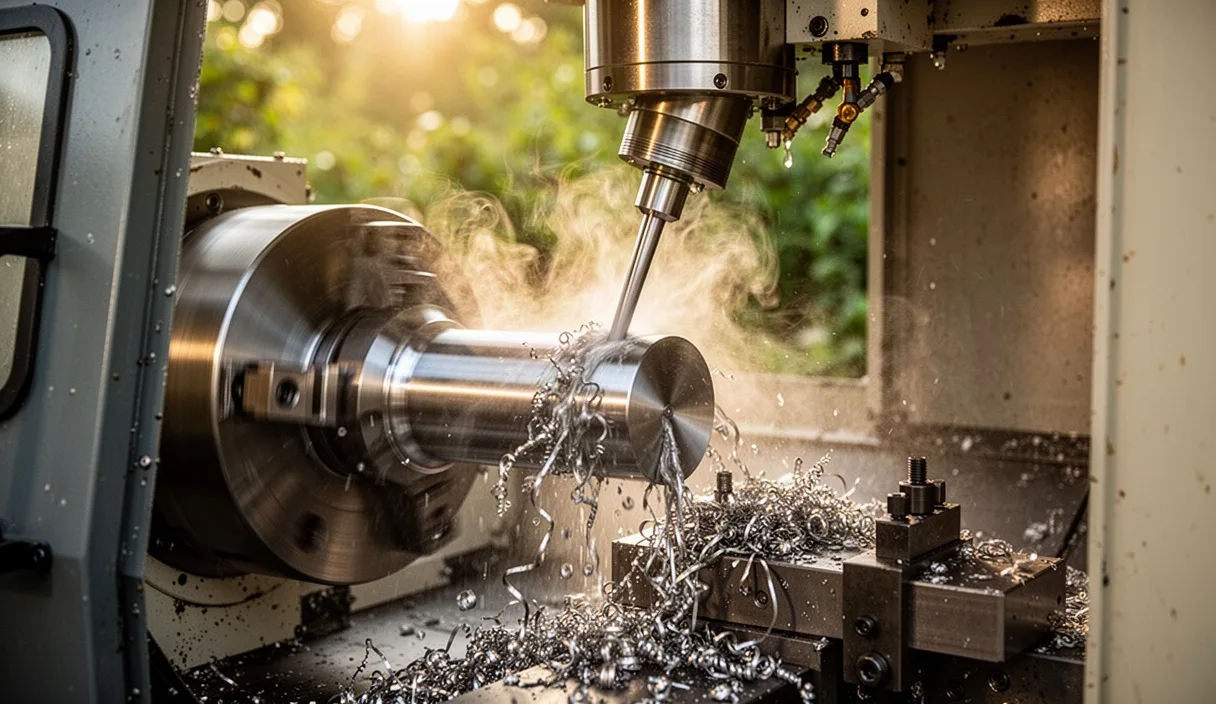
Amikor a műhelyben egy új tömb Ti-6Al-4V ötvözetet helyezünk a satuba, a fém szürke, tompa fénye és meglepő könnyűsége azonnal emlékeztet minket a megmunkálás nehézségeire. A titán tapintása hideg és selymes, de az első forgács leválasztásakor azonnal megtapasztaljuk a vele járó mechanikai ellentmondásokat. Nem úgy viselkedik, mint a szerkezeti acélok, amelyek engedelmesen vezetik el a hőt a forgács tömegében, és nem is úgy, mint az alumínium, amely lágyan engedi át magán a marószerszám élét. A titán makacs, rugalmas, és a megmunkálási zónában ébredő hőt szinte teljes egészében a szerszám élére kényszeríti.
A sikeres forgácsolás titka a hűtőkenő folyadék precíz eljuttatásában és folyamatos felügyeletében rejlik. Nem elegendő egyszerűen elárasztani a munkaterületet egy csövön keresztül csorgó folyadékkal, mert a forgácsoló él és a leváló anyag közötti felületen kialakuló mikroszkopikus gőzpárna elszigeteli a hűtőközeget a legforróbb pontoktól. Megtanultuk, hogy a szerszám élettartama, a felületi érdesség és a darab méretpontossága mind azon múlik, hogyan kezeljük a hűtést közvetlenül a nyírási zónában.
A titán mechanikai tulajdonságai és hővezetése
A titánötvözetek legfőbb kihívását az alacsony hővezetési tényező jelenti. Míg egy általános ötvözetlen szénacél hővezetése 45 és 52 W/mK között mozog, addig a repülőgépiparban és orvostechnikában gyakran használt ötös fokozatú titánötvözet (Ti-6Al-4V) értéke csupán 6,7 és 7,2 W/mK közötti. Ez a fizikai korlát azt eredményezi, hogy a forgácsolás során keletkező hő mintegy 78-82 százaléka a keményfém lapka legfelső rétegében koncentrálódik, ahelyett, hogy a leváló forgáccsal együtt távozna a térből.
A magas hőmérséklet mellett a titán fokozott kémiai reaktivitással bír. 500 Celsius-fok felett az anyag kémiai affinitást mutat a volfrám-karbid szerszámok kötőanyagával, a kobalttal szemben, ami gyors diffúziós kopást és élrátét-képződést idéz elő. A forgács mikroszkopikus szinten ráheged a homloklapra, majd a következő fogáskor magával ránt egy darabot a szerszám bevonatából vagy a hordozó keményfémből. Ezt a jelenséget kíséri a viszonylag alacsony rugalmassági modulus, amely a titán esetében 110-114 GPa körül van, szemben az acél 205-210 GPa értékével.
| Anyagtípus | Hővezetési tényező (W/mK) | Rugalmassági modulus (GPa) | Fő forgácsolási kihívás |
|---|---|---|---|
| C45 szerkezeti acél | 48,5 | 210 | Folyamatos forgácsképződés, élrátét |
| AISI 304 rozsdamentes acél | 16,2 | 195 | Felületi felkeményedés, tapadás |
| Ti-6Al-4V (Grade 5) | 7,1 | 112 | Hőkoncentráció a vágóélen, rugózás |
| Inconel 718 | 11,4 | 205 | Koptató karbidok, extrém nyírási szilárdság |
A munkadarab az alacsony modulus miatt hajlamos elhajolni a vágóél elől, majd közvetlenül a szerszám hátlapja mögött visszarugózni. Ez a visszarugózás folyamatos súrlódást kelt a szerszám hátlapján, ami intenzív hátkopást, hirtelen élletöredezést és mikroszkopikus vibrációt kelt. A megfelelő forgácsolási paraméterek kiválasztásakor ezért a vágósebességet alacsonyan tartjuk, a fogankénti előtolást viszont határozott szinten hagyjuk, hogy elkerüljük a dörzsölődést.
Belső hűtésű szerszámtartók nyomásbeállítása
Amikor titánt esztergálunk vagy marunk, a hagyományos, 3-6 bar nyomású műhelyhűtés nem képes áttörni a vágási zónában képződő gőzbuborékokat. A hűtőfolyadék már azelőtt felforr és elpárolog, hogy elérné a szerszám élének közvetlen érintkezési pontját. Ezért belső hűtésű szerszámtartókat használunk, amelyek finom furatokon keresztül, nagy sebességű sugarak formájában spriccelik az emulziót közvetlenül a lapka homlok- és hátlapjára.
A nyomás beállításánál a tapasztalatunk szerint legalább 70 bar rendszernyomás szükséges ahhoz, hogy a folyadéksugár fizikai ékként behatoljon a forgács alsó felülete és a lapka homloklapja közé. 70 és 130 bar közötti tartományban a vízsugár nemcsak hűt, hanem hidraulikus nyíróerőt is kifejt a forgács tövére. Ez a hidromechanikai hatás megemeli a leváló forgácsot, csökkenti a szerszámmal való érintkezési hosszt, és drasztikusan mérsékli a termikus terhelést.
Ügyelnünk kell a fúvókák geometriájára és irányára is. Nem elég egyetlen vastag sugár a forgács hátára; a tartónak rendelkeznie kell egy alsó mikrofúvókával is, amely közvetlenül a lapka fő élére és a kialakuló megmunkált felületre céloz. Ez a másodlagos sugár akadályozza meg a munkadarab visszarugózásából származó hátlapi túlhevülést. Ha a szivattyú kapacitása engedi, marásnál a 80-90 bar közötti nyomást tartjuk ideálisnak, míg nehéz esztergálásnál akár 120-140 bar nyomást is alkalmazunk, 18-24 liter/perc átfolyási sebesség mellett.
Emulzió-koncentráció és szűrési tisztaság
A titán forgácsolásakor a hűtőközeg nem pusztán hűt, hanem ken is. Általános acélok marásakor elegendő lehet a 6-7 százalékos olajemulzió, titán esetében viszont a tartályban lévő keveréket szigorúan 10 és 12 százalék közötti koncentráción tartjuk. A magasabb olajtartalom, különösen a szintetikus és észteralapú adalékokkal dúsított emulzióknál, stabil kenőfilmet képez a fémfelületek között, ami megakadályozza a mikroszkopikus hegedési gócok kialakulását.
A koncentrációt kézi refraktométerrel ellenőrizzük minden műszak kezdetén. Nem bízunk a szemre történő megítélésben vagy a folyadék tejszerű színében. A refraktométer prizmájára cseppentett minta éles választóvonalat ad, amelyet a gyártó által megadott szorzótényezővel (Brix-faktor) korrigálunk. Ha a koncentráció 9 százalék alá esik, az élkopás sebessége szinte azonnal megkétszereződik, miközben 13 százalék felett már habosodási problémákkal és rosszabb hőelvezetési kapacitással kell számolnunk.
- Optikai ellenőrzés refraktométerrel: Naponta egyszer, műszakkezdés előtt, a mérőprizma tiszta törlése után végzett mérés.
- A pH-érték monitorozása: A folyadék kémhatását heti rendszerességgel mérjük lakmuszpapírral vagy digitális mérővel, a stabil tartomány 8,8 és 9,4 között van.
- Felületi idegen olajok eltávolítása: A szánkenő olajok bejutása rontja a hűtőképességet, ezért tárcsás vagy szalagos olajleválasztókat üzemeltetünk folyamatosan.
- Szűrési finomság: A nagynyomású szivattyúk védelmében és a fúvókák dugulásának elkerülésére 5-10 mikronos zsákos vagy patronszűrőket építünk a körbe.
A szűrés tisztasága nem elhanyagolható szempont. A folyadékban keringő apró, mikroszkopikus titánszilánkok koptató hatású pasztaként viselkednek, ha 70 bar feletti nyomással újra a vágási zónába lövelljük őket. A leválasztott finom részecskék erodálják a fúvókák geometriáját, megkarcolják a szerszám finom PVD bevonatát, és csökkentik a megmunkált felület simaságát.
Forgácstörési minták ellenőrzése
Amikor megállítjuk a gépet, kézbe vesszük a forgácsot, és tapintással, nagyítóval vizsgáljuk meg az alakját és színét. A titán jellegzetessége az úgynevezett szegmentált vagy fűrészes forgácsképződés. A nyírási síkban a feszültség nem egyenletesen oszlik el, hanem periodikus adiabatikus nyírási sávok jönnek létre. A jó minőségű forgácsolási folyamat során a forgács hátoldala sima, míg a külső íve apró fűrészfogakra emlékeztető lamellákból áll.
A forgács színe azonnal elárulja a hőmérsékleti viszonyokat. Ha a titánforgács fémesen csillogó, halvány szalmasárga vagy ezüstös árnyalatú marad, a hűtés elérte a célját: a nyírási zóna hőmérsékletét sikerült a kritikus 450 Celsius-fok alatt tartani. Ha a forgács mélykék, lila vagy matt sötétszürke elszíneződést mutat, az a hűtőfolyadék elégtelen bejutását vagy a fúvóka helytelen beállítását jelzi. Az égési színek megjelenése azt jelenti, hogy a hő nem a forgácsban távozott, hanem már a lapka keményfém magját terhelte.
A forgács alakjának feszes C-betűkre, vagy rövid, 9-es formájú spirálokra kell törnie. A hosszú, összefüggő szalagos vagy gubancos forgács titán esetében súlyos veszélyforrás. A szívós titánszalag feltekeredhet a szerszámszárra, felsértheti a munkadarab kész felületét, legrosszabb esetben pedig beékelődhet a belső hűtőfúvóka elé, elzárva a folyadék útját. A forgácstörést elsősorban az előtolás finom emelésével (például 0,12 mm/fordulatról 0,16 mm/fordulatra) és a nagynyomású vízsugár szögének mikroszkopikus korrekciójával kényszerítjük ki.
Munkadarab-deformáció megakadályozása kíméletes fogással
A titán alkatrészek megmunkálásakor a befogási stratégia legalább olyan fontos, mint maguk a vágóparaméterek. Mivel az anyag rugalmassági modulusa fele az acélénak, a hagyományos hárompofás tokmányok vagy a nagy erejű gépsatuk könnyen rugalmas deformációt okoznak a nyersdarabban. Ha a munkadarabot 50 bar hidraulikus nyomással fogjuk be a tokmányba, a felület leesztergálása után, a pofák nyitásakor a körkörös furat vagy csap elliptikus alakra ugrik vissza.
A vékony falú titán alkatrészeknél speciális, körbefogó puha pofákat (úgynevezett pite-pofákat) esztergálunk a tokmányhoz, amelyek szinte a teljes paláston elosztják a szorítóerőt. Csökkentjük a hidraulikus befogóhengerek nyomását 15-22 bar közötti értékre, és inkább dörzspapír-betétekkel vagy textúrázott felületű szorítólemezekkel növeljük a tapadást, elkerülve a pontszerű feszültségcsúcsokat. Marási műveleteknél a satukban lépcsős pofákat alkalmazunk, és a leszorító erőt nyomatékkulccsal határozzuk meg, minden egyes darabnál azonos nyomatékot húzva.
A megmunkálási lépések felosztása és feszültségmentesítés
A belső feszültségek kiegyensúlyozására a nagyolást és a simítást határozottan szétválasztjuk. Nagyolás után a munkadarabot kötelezően meglazítjuk a befogóban, hagyjuk pihenni néhány percig, amíg a hőmérséklete visszahűl az emulzió 20-22 Celsius-fokos szintjére, majd minimális szorítóerővel újrapozicionáljuk a simító fogásokhoz.
- Nagyoló megmunkálás ráhagyással: A kontúron 0,6-0,8 mm egyenletes anyagfelesleget hagyunk, dinamikus marási pályákkal, alacsony sugárirányú mélységgel.
- A munkadarab feszültségmentes meglazítása: Felengedjük a satu pofáit vagy a tokmányt, lehetővé téve, hogy a forgácsolási erők által felébresztett belső feszültségek elmozdítsák az anyagot.
- Újrafogás kontrollált nyomatékkal: A darabot csekély, csupán a vágóerők elviseléséhez szükséges minimális nyomással rögzítjük újra.
- Simítás éles, pozitív geometriával: A simító fogást éles, finoman polírozott élű lapkával végezzük, egyetlen fogással eltávolítva a maradék réteget, hogy ne kényszerítsük a felületet többszöri mikroszkopikus rugózásra.
Gyakori hibák a műhelyben
A titán forgácsolása során elkövetett hibák azonnali szerszámtöréshez vagy a munkadarab selejtezéséhez vezetnek. A legjellemzőbb tévedések a hűtőfolyadék elégtelen kezeléséből és a megmunkálási sebesség túlzott hajszolásából erednek.
- Külső árasztásos hűtésre hagyatkozás: A szerszámszár mellé irányított műanyag flexibilis csövek nem tudják átpréselni a folyadékot a lapka éle alá; a vágási zóna szárazon fut, a szerszám percek alatt leég.
- Alacsony emulzió-koncentráció megengedése: Amikor az emulzió 7-8 százalékra hígul a vízpótlások miatt, az kenőképesség hiányában azonnali élrátéthez és felületi felkeményedéshez vezet.
- Túl magas vágósebesség alkalmazása: Keményfém szerszámmal a 75-85 m/perc feletti vágósebesség tartós alkalmazása a hőmérséklet exponenciális emelkedését okozza, ami elpusztítja a szerszámbevonatot.
- Megállás a fogásban: Ha az előtolás leáll, miközben az orsó még forog, a szerszám azonnal ledörzsöli és felkeményíti az alatta lévő vékony réteget, amin a lapka a következő fordulaton kitörik.
- A szűrők elhanyagolása: Az eltömődött 10 mikronos szűrő miatt leeső folyadéknyomás észrevétlen marad, amíg a szerszám hirtelen tönkre nem megy a gépben.
Gyakorlati lépések a beállításhoz
A munka megkezdése előtt lépésről lépésre ellenőrizzük a berendezést. Először megvizsgáljuk az emulzió állapotát: mérjük meg a koncentrációt, ellenőrizzük a tartály szintjét, és bizonyosodjunk meg arról, hogy az olajleválasztó eltávolította az úszó szennyeződéseket. Ha a koncentráció nem éri el a 11 százalékot, töltsünk utána pontosan kimért koncentrátumot egy keverőszelepen keresztül, nem pedig közvetlenül a tartályba öntve.
Ezután szereljük be a belső hűtésű szerszámtartót, és hajtsunk végre egy próba-öblítést zárt burkolat mellett. Ellenőrizzük a gép digitális vagy analóg nyomásmérőjén, hogy a rendszer eléri-e a kívánt 70-80 bar nyomást, és a folyadéksugár valóban fókuszáltan az él legérzékenyebb pontjára érkezik. Hallgassuk meg a szivattyú hangját: az egyenletes, mély zúgás kavitációmentes folyadékáramlást jelez.
Végezzünk egy próbaforgácsolást a nagyoló paraméterekkel, majd állítsuk le a gépet, és vegyük kézbe a levált forgácsokat. Ha a szegmensek fűrészesek, ezüstösek, és a kézzel hajlításkor ridegen pattannak el anélkül, hogy végtelen szalagokká tekerednének, a beállítás stabil. Mivel a nagynyomású hűtőfolyadék apró aeroszolcseppeket és ködöt képez a zárt géptérben, győződjünk meg a műhely elszívóberendezésének hatékonyságáról, és ha a berendezés hűtőrendszerét vagy elektromos szivattyúit átalakítjuk, minden esetben kérjük ki a gép gyártójának vagy szakképzett szerviztechnikusnak a véleményét a tűzvédelmi és nyomásbiztonsági előírások betartásáról.