Amikor reggel belépünk a forgácsolóműhelybe, és végigsétálunk a szerszámgépek során, a fülünk és a tenyerünk ösztönösen figyeli a berendezések állapotát. Az öntöttvas gépágy tompa zúgása, az orsóház sima vagy éppen érdes futása azonnal elárulja, ha valami megbomlott a mechanikai láncban. A modern megmunkálóközpontok burkolatai mögött azonban a puszta emberi érzékelés már kevés: a több tízezres percenkénti fordulatszámmal pörgő maróorsók apró hibái rejtve maradhatnak egészen addig, amíg a munkadarab felületén meg nem jelennek az első mikronos vibrációs hullámok, vagy amíg egy csapágy végérvényesen meg nem szorul.
A rezgésdiagnosztika lényege nem a bonyolult algoritmusokban vagy a drága szoftverekben rejlik, hanem a fizikai valóság pontos tapintásában. Ha a mérőszenzort rossz helyre, nem megfelelő irányban vagy instabil rögzítéssel helyezzük fel, a legfejlettebb spektrumelemző is csupán torz zajt fog feldolgozni. Ebben az útmutatóban lépésről lépésre végigvesszük, hogyan jelöljük ki a rezgésmérési pontokat az orsóház körül, hogyan készítsük elő a felületeket, és miként válasszuk szét a mechanikai hibák jellegzetes mintázatait a napi műhelygyakorlatban.
Rezgésérzékelők típusai és rögzítési felületei
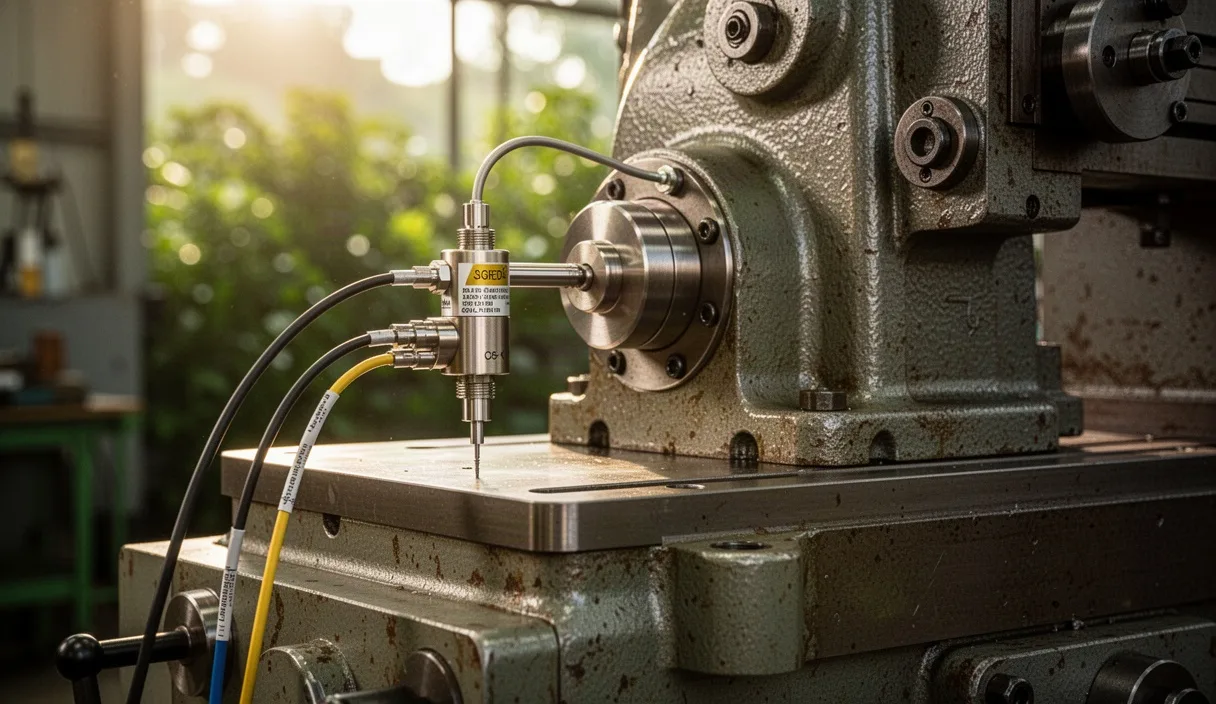
A szerszámgépek dinamikus vizsgálatához szinte kizárólag piezoelektromos gyorsulásérzékelőket használunk, mivel ezek képesek lefedni a néhány hertzes mechanikai lengésektől a több mint 10 kilohertzes csapágyütődésekig terjedő tartományt. Az ipari kivitelű, beépített elektronikás ICP vagy IEPE gyorsulásmérők robusztusak, fémházasak, és ellenállnak a hűtőfolyadék közvetlen permetének is. Amikor alacsony fordulatszámú, nagy nyomatékú főorsókat vizsgálunk, a szeizmikus sebességérzékelők is szóba jöhetnek, de az általános forgácsolási feladatok túlnyomó részében a 100 mV/g vagy 50 mV/g érzékenységű piezo szenzorok adják a legtisztább jelet.
A mechanikai jelátvitel minőségét alapvetően meghatározza az, ahogyan a szenzor teste kapcsolódik a gép felületéhez. Ha a felfekvés nem merev, a csatolási pont sajátfrekvenciája lecsökken, és pont a releváns frekvenciatartományban keletkezik rezonanciacsúcs, ami teljesen meghamisítja a mért amplitúdókat. A műhelyben négyféle rögzítési módszerrel dolgozunk, amelyek mind eltérő sávszélességet és előkészítési igényt kívánnak.
| Rögzítési mód | Maximális megbízható frekvencia | Előkészítési igény | Jellemző alkalmazás |
|---|---|---|---|
| Menetes tőcsavar (M5 vagy M6) | 12 kHz felett | Fúrás, menetfúrás, síkmarás | Állandó felügyelet, precíz referencia-mérések |
| Kétkomponensű szerkezeti ragasztó | 8-10 kHz | Zsírtalanítás, felületi érdesítés | Nehezen fúrható orsóházak, időszakos audit |
| Kétpólusú ritkaföldfém mágnes | 3-4.5 kHz | Festékmentesítés, zsírtalanítás | Gyors diagnosztika, többpontos állapotfelmérés |
| Kézi mérőtüske | 1.2 kHz alatt | Minimális | Csak tájékozódó vizsgálat, nem ajánlott orsókhoz |
Gyakorlati tapasztalatunk, hogy a mágneses talp használatakor a felületnek teljesen síknak, zsírtalanítottnak és vastag festékrétegtől mentesnek kell lennie. Egy 120 mikronos poliuretán festékréteg képes elnyelni a csapágygolyók mikroütődéseiből származó nagyfrekvenciás lökéshullámok 35-40 százalékát. Ha pontos, összehasonlítható trendeket akarunk rögzíteni hétről hétre, érdemes a mérési pontokon apró acél mérőtuskókat menettel rögzíteni vagy közvetlenül az öntvénybe hajtani a tőcsavarokat.
Mérési pontok kijelölése az orsóház körül
A mérési pontok elhelyezésének alapszabálya: a szenzornak a lehető legrövidebb, legmerevebb mechanikai úton kell kapcsolatban lennie a forgó alkatrészt támasztó csapágy külső gyűrűjével. Soha ne mérjünk vékony lemezfedeleken, labirinttömítések peremén, motorburkolatokon vagy a tengelyirányú hűtőköpeny külső héján, mert ezek mechanikai szűrőként vagy önálló rezonátorként viselkednek. Az orsóház masszív, merevítőbordákkal ellátott öntvényrészeit keressük meg.
Egy szabványos, vízszintes vagy függőleges elrendezésű főorsónál három geometriai irányt kell lefednünk mind a szerszámoldali (mellső), mind a hajtásoldali (hátsó) csapágyazás közvetlen közelében. Ez összesen minimum hat önálló mérési tengelyt jelent, amelyeket az alábbi elvek szerint jelölünk ki:
- Mellső csapágycsoport, radiális függőleges irány: a gravitációs terhelés és a fő vágóerő jelentős részének síkjában fekszik, a legérzékenyebb pont a csapágykopás korai stádiumának észlelésére.
- Mellső csapágycsoport, radiális vízszintes irány: derékszöget zár be a függőleges iránnyal, kiválóan mutatja az orsóház beágyazásának lazulását és a szerszám dinamikus kihajlását oldalirányú marás közben.
- Mellső csapágycsoport, tengelyirány (axiális): közvetlenül a homlokfelületen vagy az ahhoz legközelebbi vállon mérve jelzi a ferdehatásvonalú golyóscsapágyak axiális előfeszítésének lazulását vagy a támasztófelületek vetemedését.
- Hátsó csapágyazás, radiális irányok: a hajtómű felőli oldalon elhelyezett szenzorok a tengelykapcsoló hibáit, a szíjfeszítési aszimmetriát és a motor felől érkező rezonanciákat detektálják.
A mérési pont előkészítését mi magunk végezzük a gépen. Első lépésként egy 25 mm átmérőjű homlokmaróval vagy kézi síkköszörűvel eltávolítjuk a gépfestéket, amíg a nyers, szürke öntöttvas felület nem válik láthatóvá. Ezután ellenőrizzük a felület síklapúságát, amelynek 0.02 mm-en belül kell lennie. Ha tőcsavart használunk, az M6-os menetet merőlegesen fúrjuk be legalább 8 mm mélységben, ügyelve arra, hogy a fúró ne törjön be az orsóhűtő csatornákba. Végül vékony réteg szilikonzsírt kenünk a felületre a mikroszkopikus légrések kitöltésére, és nyomatékkulccsal, 2.5-3.0 Nm nyomatékkal húzzuk meg az érzékelőt.
Frekvenciaspektrum olvasása a forgácsolási folyamat közben
A nyers időjel, amelyet a rezgésmérő szoftver kijelez, önmagában nehezen értelmezhető hullámzavar. Ahhoz, hogy lássuk a fizikai valóságot, Fast Fourier Transzformációval (FFT) alakítjuk át a jelet frekvenciaspektrummá. A forgácsolási folyamat alatt felvett spektrum alapvetően három összetevőből épül fel: a gép forgási alapfrekvenciáiból, a szerszám fogbelépési frekvenciájából és a szerkezeti rezonanciákból.
A fordulatszámból adódó alapfrekvenciát (1X) a fordulatszám 60-nal való elosztásával kapjuk meg. Például egy 9000 fordulat/perccel pörgő maróorsó alapfrekvenciája pontosan 150 Hz. A fogbelépési frekvencia (f_z) a szerszám fogszámának (z) és az alapfrekvenciának a szorzata. Ha egy öttollú keményfém ujjmaróval dolgozunk ezen a fordulatszámon, a fő forgácsolási gerjesztés 750 Hz-en jelenik meg (150 Hz szorozva 5-tel). Ezen kívül látni fogjuk ennek felharmonikusait is 1500 Hz-nél, 2250 Hz-nél és így tovább.
Forgácsolás közben a stabil folyamatot az jellemzi, hogy a fogbelépési frekvencia és harmonikusai tiszta, éles csúcsokként emelkednek ki az alacsony szintű alapzajból. Ha a spektrumban aszimmetrikus oldalsávok (sidebands) jelennek meg a fogfrekvencia körül, amelyek távolsága megegyezik a tengelyfordulattal (150 Hz), az arra utal, hogy a szerszám élei nem egyenletesen forgácsolnak. Ennek oka szinte mindig a szerszámbefogó radiális ütése (runout), amit a kúp felületére tapadt mikroszkopikus fémforgács vagy a hidraulikus befogópatron kopása idéz elő.
Amennyiben a spektrumban széles, dombszerű kiemelkedések láthatók, amelyek nincsenek szinkronban sem a forgási alapfrekvenciával, sem a fogszámmal, öngerjesztett rezgéssel, azaz regeneratív chatterrel állunk szemben. Ilyenkor a forgácsolóerő fáziskéséssel gerjeszti a szerszámgép szerkezeti sajátfrekvenciáját. Ezt az állapotot nem a csapágy cseréjével, hanem a fordulatszám finomhangolásával, a fogankénti előtolás növelésével vagy a szerszám kinyúlásának csökkentésével kell kezelnünk.
Kiegyensúlyozatlanság és csapágykárosodás szétválasztása
A hibafeltárás során a két leggyakoribb jelenség, amivel szembesülünk, a kiegyensúlyozatlanság és a gördülőcsapágyak futófelületi fáradása. Bár mindkettő fokozott géprezgést okoz, a spektrumban teljesen eltérő ujjlenyomatot hagynak maguk után, így elkülönítésük a megfelelő mérési pontokon logikusan elvégezhető.
A mechanikai kiegyensúlyozatlanság - legyen szó a szerszámszár aszimmetriájáról vagy az orsótengely tömegközéppontjának eltolódásáról - mindig szigorúan 1X frekvenciájú, tisztán szinuszos rezgést kelt a radiális mérési irányokban. Az axiális irányú mérésen ennek a jelnek az amplitúdója általában alacsony, kivéve, ha párhuzamos helyett dinamikus vagy szögkiegyensúlyozatlanság áll fenn. Az alábbi lépések segítenek a hibák egyértelmű azonosításában:
- Futtassuk fel a főorsót szerszám nélkül a maximális fordulatszám 75 százalékára, és mérjük meg a rezgési sebesség effektív értékét (RMS mm/s) a mellső radiális ponton.
- Ha a spektrumot egyetlen, éles 1X csúcs uralja, és a sebességérték meghaladja a 0.8 mm/s értéket, a hiba oka túlnyomórészt kiegyensúlyozatlanság. Helyezzünk be egy kiegyensúlyozott kalibráló tüskét (tüske G2.5 vagy G0.4 osztályban), és ismételjük meg a mérést a befogórendszer ellenőrzésére.
- Ha a spektrum alacsony frekvenciás része tiszta, de a gyorsulási spektrumban (0-15 kHz tartományban) periodikus csúcsok tűnnek fel nem egész számú harmonikusokkal, gördülőcsapágy hibáról van szó.
- Számítsuk ki vagy kérjük le a csapágygyártó katalógusából a specifikus csapágyhibafrekvenciákat: a külső gyűrű hibafrekvenciáját (BPFO), a belső gyűrűjét (BPFI), a gördülőtest hibafrekvenciáját (BSF) és a kosárfrekvenciát (FTF).
- Keressük a modulációs mintákat. A külső gyűrű kifáradása stabil BPFO csúcsokat mutat, míg a forgó belső gyűrű sérülése esetén a BPFI csúcs körül a forgási frekvencia (1X) távolságára modulációs oldalsávok jelennek meg, mivel a hibahely minden fordulatnál áthalad a terhelt zónán.
A csapágykárosodás korai stádiumában a hagyományos rezgési sebesség (v-RMS) még teljesen normális értéket mutathat, miközben a gyorsulási csúcsértékek és a csúcsossági tényező (crest factor) már drasztikusan megugranak. Ha a műszerünk támogatja a burkológörbe-elemzést (envelope detection vagy demoduláció), a nagyfrekvenciás mechanikai ütések burkolójából a csapágyhibák hetekkel a látható megmunkálási minőségromlás előtt egyértelműen kimutathatók.
Gyakorlati naplózás és megelőző korrekciók
A rezgésmérés önmagában csak pillanatfelvétel. Valódi védelmet a gépnek és biztonságot a gyártásnak az ad, ha a méréseket rendszerbe foglaljuk és a változásokat dokumentáljuk. Miután kijelöltük a fix mérési pontokat, minden gépről készítsünk egy alaptérképet egyértelmű jelölésekkel, például sárga festékponttal vagy gravírozott számozással (például 1H a mellső vízszintes, 1V a mellső függőleges, 1A a mellső axiális pont).
Az új vagy frissen felújított orsónál rögzítsük az alapállapoti ujjlenyomatot (baseline spectrum). Ezt három meghatározott fordulatszámon végezzük el terhelés nélkül: az alapjárati fordulatszám 25, 50 és 85 százalékán. Ezt az adatot tekintjük viszonyítási pontnak a gép teljes élettartama alatt. A naplózás során a következő paramétereket rögzítjük egyetlen adatlapra:
- Mérés pontos dátuma, időpontja és a környezeti műhelyhőmérséklet.
- Orsó fordulatszáma és a bemelegítési ciklus futási ideje (legalább 20 perc járatás szükséges a termikus stabilitáshoz).
- Rezgési sebesség effektív értéke (RMS) a 10-1000 Hz tartományban, mm/s dimenzióban kifejezve.
- Gyorsulási csúcsérték (Peak Acceleration) a 0.5-10 kHz tartományban, g dimenzióban.
- Burkológörbe gyorsulási érték (gE vagy HFE), amely közvetlenül a csapágyállapotot tükrözi.
- Megfigyelt domináns frekvenciák és azok amplitúdója.
Ha a rezgési sebesség a bázisértékhez képest 1.5-szörösére nő, sűrítjük a mérési intervallumot heti egy alkalomra. Kétszeres értéknél megelőző beavatkozást végzünk: ellenőrizzük a szerszámbehúzó erő mértékét egy erőmérő tüskével (egy laza tányérrugó-köteg azonnal növeli a vibrációt a kúpkapcsolat lazulása miatt), kitisztítjuk az orsókúpot, és dinamikus kiegyensúlyozást hajtunk végre az orsó saját kiegyensúlyozó gyűrűin. Ha a burkológörbe érték a háromszorosára emelkedik, felkészülünk a csapágyegység cseréjére egy tervezett karbantartási leállás keretében, elkerülve a gyártás közbeni törést.
Gyakori tévedések a mérési pontok kiválasztásakor
Sok műhelyben látjuk, hogy a mérési hibákat technológiai kudarcként élik meg, pedig a probléma szinte mindig a mechanikai kontaktus felületességéből fakad. Az egyik leggyakoribb hiba, hogy a technikus a mágneses talpat az orsóházra csavarozott alumínium védőburkolatra helyezi. Az alumínium lemez saját lemezrezgései többszörösére erősítik a valós zajt, miközben a valódi csapágyfrekvenciák nem jutnak át az illesztési hézagokon.
A másik jellemző tévedés a laza mérőkábel esete. A piezoelektromos érzékelők nagy impedanciájú jelet továbbítanak, és ha a csatlakozó kábel szabadon lóg a marótérben, a gép rezgéseitől ide-oda verődve úgynevezett triboelektromos feszültségcsúcsokat kelt a kábelbelsőben. Ez a műszeren hamis, alacsony frekvenciás vándorló csúcsokként jelenik meg. A kábelt a szenzortól számított 10 centiméteren belül mindig rögzítsük mechanikusan a gépvázhoz ragasztószalaggal vagy rögzítőbilinccsel.
Végül súlyos mulasztás az axiális mérési irány elhagyása arra hivatkozva, hogy az orsó homlokfelülete nehezen hozzáférhető. A ferdehatásvonalú precíziós orsócsapágyak hibái kezdetben szinte kizárólag axiális irányban fejtenek ki mikrolökéseket. Ha csupán a hengerpaláston mérünk radiálisan, a csapágy futópályájának pontszerű lepattogzását csak hetekkel később fogjuk észrevenni, amikor a levált fémrészecskék már a gördülőelemeket és a belső gyűrűt is tönkretették.
Gyakorlati teendők a mérési rutin kialakításához
A módszeres rezgéselemzés bevezetése nem igényel azonnali milliós beruházást, de fegyelmezett műhelygyakorlatot követel. Első lépésként válasszunk ki a csarnokban egyetlen kritikus gépet, amelynek kiesése a legnagyobb fennakadást okozza a termelésben. Tisztítsuk meg az orsóházat, keressük meg a mellső és hátsó csapágyfészkek közvetlen pozícióját a gépkönyv metszeti rajzain, és alakítsuk ki a három sík, fémtiszta mérőfelületet.
Készítsünk egyszerű mérési sablont a gép mellé, és jelöljük ki azt a gépkezelőt vagy karbantartót, aki minden hétfő reggel, azonos bemelegítési ciklus után elvégzi az ötperces kontrollmérést. Ha szokatlan spektrumképet vagy kiugró amplitúdót tapasztalunk, a gép megbontása előtt mindig végezzünk egyszerűsített ellenőrzést szerszámmal és szerszám nélkül is, hogy elválasszuk a tokmány- vagy patronhibát az orsó belső geometriai sérüléseitől. Komolyabb eltérések vagy strukturális bizonytalanság esetén vonjunk be független gépelemző szakembert a csapágycsere végleges elrendelése előtt.