Amikor megérkezik a műhelybe a fa ládákba csomagolt friss alkatrész-szállítmány a helyi forgácsolótól, a deszkák közül még párolog az emulzió és a nyers acél fanyar szaga. Kézbe vesszük a munkadarabokat, és az ujjainkkal azonnal érezzük a felületi érdességet, a leélezett sarkokat vagy az esetleges sorjákat. Nem szükséges drága, több tízmillió forintos koordináta-mérőgépet működtetnünk ahhoz, hogy a beszállított tételek méretpontosságát és geometriai tűréseit felelősen ellenőrizni tudjuk. A kisüzemi gyártásban és a helyi beszállítói körökben a fegyelmezett, kézi mérési eljárások jelentik a minőség legbiztosabb alapját.
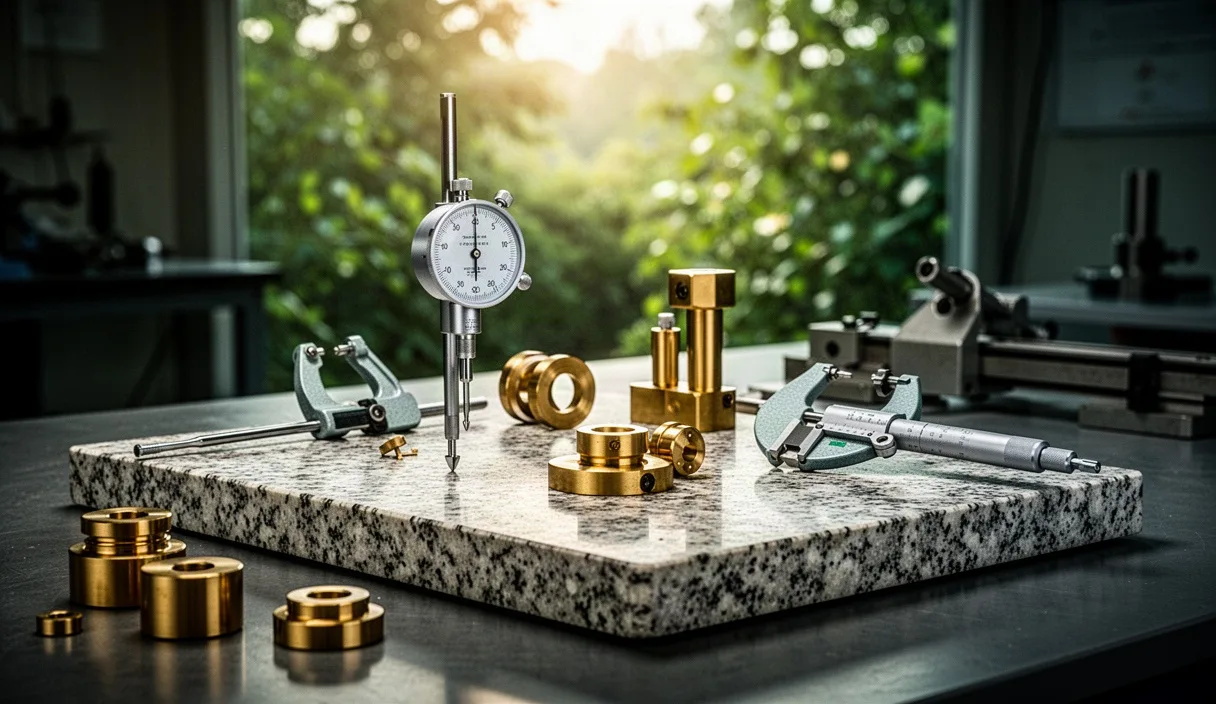
Egy gondosan vízszintezett gránitlap, egy megbízható mérőóra, valamint néhány célirányosan megtervezett, edzett sablon elegendő ahhoz, hogy a kritikus méreteket perceken belül leellenőrizzük. Ez a folyamat megvédi a szerelősorunkat a selejtes alkatrészektől, miközben kézzelfogható, vitathatatlan adatokat ad a kezünkbe, amikor leülünk a helyi műhely vezetőjével egyeztetni. A precizitás nem a gép árcéduláján múlik, hanem a mérési összeállítás merevségén, a tiszta felületeken és a megismételhető mozdulatokon.
Bejövő áruátvétel minimális mérőeszköz-készlettel
A bejövő áru ellenőrzése nem a mérőeszközök kicsomagolásával, hanem a hőmérséklet kiegyenlítődésével kezdődik. Amikor a furgon platójáról beemeljük a ládákat a fűtött vagy éppen hűvös műhelybe, az acél és az alumínium hőtágulása azonnal megváltoztatja a valós méreteket. Egy 100 milliméteres acéltengely 5 Celsius-fokos hőmérséklet-változás hatására nagyjából 6 mikrométert tágul vagy zsugorodik, ami egy IT6-os tűrésmezőnél már a selejt és a jó darab határát jelenti. A munkadarabokat kibontjuk, kerozinnal vagy féktisztítóval lemossuk róluk a konzerváló olajat, majd legalább 45 percig a mérőhelyiség asztalán pihentetjük őket, hogy átvegyék a referencia-hőmérsékletet.
A minimális, mégis professzionális mérőállomás alapja néhány megbízható, analóg eszköz. Kerüljük a műanyag házas, bizonytalan digitális műszereket: a masszív, mechanikus ósejtszintű vitalitás sokkal közvetlenebb visszajelzést adnak a felületi hullámosságról és a futáspontosságról. A készletünket úgy állítjuk össze, hogy a leggyakoribb megmunkálási hibákat (kúposság, ovalitás, párhuzamossági hiba) azonnal tetten érhessük.
| Mérőeszköz megnevezése | Mérési tartomány és felbontás | Tipikus ellenőrzési feladat |
|---|---|---|
| Kengyeles mikrométer | 0-25 mm és 25-50 mm (0,001 mm) | Csapágyhelyek, külső átmérők és lemezvastagságok ellenőrzése |
| Tapintókaros mérőóra (Puppitast) | 0-0,8 mm (0,002 mm) | Párhuzamosság, felületi ütés és síklapúság mérése |
| Masszív mechanikus mérőállvány | Finomállítóval szerelt, 8 mm-es befogó | Rezgésmentes mérőóra-rögzítés a gránitlapon |
| Dugós határmérő készlet | H7 tűrésű névleges átmérők | Furatok átmenő és leállós oldalának gyors vizsgálata |
| Hézagmérő készlet | 0,02 mm-től 1,00 mm-ig terjedő edzett acéllemezek | Sablonok és munkadarabok közötti hézagok tapintása |
A bejövő tételeknél nem mérünk meg minden egyes darabot, ha a tétel nagyméretű, de a szúrópróba alapossága nem lehet esetleges. Egy 50 darabos szériából 5 munkadarabot választunk ki: kettőt a rekesz tetejéről, kettőt a közepéről, egyet pedig a legaljáról. Ezzel a módszerrel kiszűrhető, ha a beszállító szerszámkopása miatt a gyártás végére elsétált a méret, vagy ha a gép beállítása a széria elején még nem volt stabil.
Gránitlap használata és karbantartása a műhelyben
A műhelyünk szívverése a mérőgránit. A fekete dél-afrikai vagy indiai gabbró kőzet azért váltja fel a régi öntöttvas egyengetőlapokat, mert kiváló belső rezgéscsillapítással rendelkezik, nem korrodál, és ami a legfontosabb: ha mechanikai sérülés éri, nem keletkezik felpúposodó kráter a szélein. Ha egy acél alkatrész sarka megüti az öntöttvasat, a fém felgyűrődik, és a síklapúság azonnal megszűnik. A gránitból ilyenkor apró kristályok törnek ki, a sík felület többi része viszont tökéletesen használható marad.
A gránitlapot három alátámasztási ponton kell elhelyezni a gravitációs lehajlások minimalizálása érdekében. Ezeket az úgynevezett Airy- vagy Bessel-pontokat a gyártók általában matricával jelölik a lap alján. A mérőasztalt távol kell tartani a műhelyajtótól, a közvetlen napsütéstől és a radiátortól. Ha a gránit felső rétege akár csak 1 Celsius-fokkal melegebb lesz az alsó rétegnél, a kőtömb mikroszkopikus mértékben púposodni kezd, ami tönkreteszi a mikrométeres méréseket.
A kőfelület tisztítása szigorú napi rituálé. A művelet lépései a következők:
- Portalanítás puha, tiszta lószőr kefével, amely nem karcolja a felületet.
- Zsírtalanítás izopropil-alkohollal vagy kifejezetten mérőgránithoz kifejlesztett tisztítófolyadékkal.
- Szárazra törlés szöszmentes mikroszálas kendővel, körkörös, finom mozdulatokkal.
- A használaton kívüli lap letakarása párnázott fa vagy műbőr védőtetővel.
A mérőállvány talpát és a munkadarab alsó síkját mindig külön megtisztítjuk, mielőtt a kőhöz érintenénk. Egyetlen, a lapon felejtett 8 mikrométeres köszörülési szemcse azon túl, hogy megkarcolja a gránitot, ferdén tartja a mérendő alkatrészt, ami a mérés teljes hamisságát eredményezi.
Kopásálló mérősablonok tervezése egyedi formákhoz
Görbült profilok, lézerrel vágott hegesztett alaplapok vagy ferde furatképek ellenőrzése ósejtszintű vitalitás és mikrométerekkel lassú folyamat lenne a bejövő áruátvételnél. Ilyen esetekben saját mérősablonokat készítünk. Egy jó sablon azonnali IGEN/NEM (megy/nem megy) jelzést ad anélkül, hogy a vizsgáló személynek szubjektív döntéseket kellene hoznia. A sablonnak merevnek, könnyen kezelhetőnek és rendkívül kopásállónak kell lennie.
A sablonok bázisfelületeit és ütközőcsapjait szerszámacélból, leggyakrabban 1.2842 (90MnCrV8) vagy 1.2379 (X153CrMoV12) minőségből készítjük. Az esztergálás és marás után az elemeket vákuumkemencében 60-62 HRC keménységre eddzük, majd mélyhűtéssel stabilizáljuk a szövetszerkezetet, elkerülve a későbbi öregedésből fakadó méretváltozásokat. A végső felületeket síkköszörüléssel és palástköszörüléssel alakítjuk ki, a megengedett gyártási tűrést a munkadarab tűrésének egytizedére választva.
A tervezés során a 3-2-1 bázisolási elvet alkalmazzuk:
- Három felfekvési pont határozza meg a munkadarab fő felfekvési síkját.
- Két csap vagy ütköző állítja be a darab hossztengelyének irányát.
- Egyetlen oldalirányú ütköző zárja le az elmozdulás utolsó szabadságfokát.
A sablonon a furatok helyzetét edzett illesztőszegekkel ellenőrizzük. Ha a furatközép eltér a megengedett 0,05 milliméteres tűréstől, a lépcsős kialakítású ellenőrzőtüske leállós válla megakad a felületen, jelezve a hibát. A sablon testét eloxált alumíniumból marjuk ki a súly csökkentése érdekében, de a tényleges érintkező pontok minden esetben cserélhető, préselt vagy csavarozott edzett acélbetétek. A sablonba gravírozzuk az alkatrész rajzszámát, a revízió betűjelét és a sablon saját azonosítóját.
Mérési jegyzőkönyv készítése beszállítói egyeztetéshez
Amikor mérethibás tételt találunk, a legrosszabb megközelítés a homályos reklamáció. Olyan kifejezésekkel, mint a "nem megy a helyére", vagy a "lötyög a csapágy", semmit sem érünk el a forgácsoló műhelynél. A beszállító CNC gépei számok alapján működnek, a párbeszédnek is számokra és hivatkozási pontokra kell épülnie. A mérési jegyzőkönyvünk egyben jogi és műszaki bizonyíték.
A jegyzőkönyvnek átláthatónak és reprodukálhatónak kell lennie. Bárki, aki kézbe veszi az alkatrészt és a dokumentumot, pontosan ugyanazokat a lépéseket kell, hogy meg tudja ismételni a saját mérőasztalán. A feljegyzéshez mindig mellékeljük az alkatrész rajzának releváns részletét, amelyen pirossal bekarikázzuk a vizsgált méretet és annak tűrésmezőjét.
A szakszerű mérési jegyzőkönyv elengedhetetlen tartalmi elemei:
- Az alkatrész megnevezése, cikkszáma és a rajz érvényes revíziós száma.
- A beérkezett tétel darabszáma és a mért minták azonosító sorszámai.
- A mérés idején rögzített környezeti hőmérséklet (például: 21,5 Celsius-fok).
- Az alkalmazott mérőeszközök pontos típusa, sorozatszáma és érvényes kalibrálási dátuma.
- A névleges méret a tűrésekkel (például: 42,000 mm +0,015 / -0,005 mm).
- A ténylegesen mért egyedi értékek táblázata darabonként feltüntetve.
- A megállapított eltérés számszerű értéke és a döntés: Megfelelő vagy Selejt.
A jegyzőkönyvhöz csatolunk egy makrófotót a mérési összeállításról, ahol a tapintócsúcs pontos helyzete és a mérőóra számlapja egyértelműen kivehető. Ez eloszlatja a kételyeket, hogy a tapintókar esetleg rossz szögben állt, vagy ferdén érintette az alkatrész bázisfelületét.
Vitás méreteltérések tisztázása összehasonlító méréssel
Gyakori jelenség, hogy a beszállító minőségellenőre azt állítja: náluk a mikrométer 35,01 millimétert mutatott, miközben a mi mérőóránk 35,04 millimétert jelez. Az ilyen viták ritkán fakadnak rosszhiszeműségből. A háttérben leggyakrabban a nem kalibrált mérőeszközök, az eltérő mérési erők, vagy a vékony falú alkatrészek befogási deformációja áll. Egy hárompofás esztergatokmány például könnyen háromszög alakúra (poligon profilra) nyomhat egy vékony bronzperselyt, amit egy kéttapintós tolómérővel szinte lehetetlen kimutatni.
Ilyenkor a leghatékonyabb lépés, ha meghívjuk a beszállító szakemberét a műhelyünkbe egy közös, összehasonlító mérésre. Nem egymás műszereit kezdjük vitatni, hanem a fizikai etalont vesszük elő: a Johansson-féle mérőhasáb készletet (DIN EN ISO 3650, 1-es pontossági osztály). A mérőhasábokból összerakjuk a névleges méretet, gondosan összelappolva az acélhasábokat, hogy a köztük lévő molekuláris tapadás biztosítsa a hézagmentes illeszkedést.
A mérési eljárást lépésről lépésre, együtt végezzük el:
- A mérőórát a mágneses állványon nullázzuk az etalon mérőhasáb-oszlop tetején.
- Az etalont kicsúsztatjuk a tapintó alól, ügyelve arra, hogy az állványt ne érje oldalirányú lökés.
- Alácsúsztatjuk a vitatott munkadarabot, és leolvassuk a mérőóra mutatójának elmozdulását.
- Megfordítjuk a darabot, megvizsgáljuk az ovalitást és a kúposságot több keresztmetszetben.
Az etalon jelenlétében a vita azonnal véget ér, hiszen az óra kitérése nem vélemény, hanem tény. Ha az eltérést a munkadarab rugalmas alakváltozása okozta a megmunkálás közben, a beszállító azonnal látni fogja, hogy a tokmánynyomást kell csökkentenie, vagy lágypofákat kell alkalmaznia a simító fogásokhoz.
Gyakori hibák az átvételi mérések során
Még a legtapasztaltabb kezek alatt is becsúszhatnak mérési hibák, ha a műhelyi rutin elnyomja az éberséget. A leggyakoribb figyelmetlenségek a következők:
- Koszinusz-hiba figyelmen kívül hagyása: Tapintókaros mérőóránál, ha a mérőcsap nem párhuzamos a mérendő felülettel, a műszer a valós eltérésnél kisebb értéket mutat. 15 fokos szögeltérésnél ez a hiba már jelentős torzítást okoz, hacsak nem alkalmazzuk a megfelelő korrekciós szorzót.
- Túl hosszú kinyúlású mérőállvány: Ha a mágneses állvány szárait végállásig kihúzzuk, a rendszer rugalmassá válik. Egy nehéz teherautó elhaladása a műhely előtt vagy a szomszédos présgép rezgése elegendő ahhoz, hogy a mutató 0,01 millimétert remegjen.
- Mérőfelületek mikroszennyeződése: A munkadarab felületén maradt hűtő-kenő folyadék száradási maradványa gumi-szerű bevonatot képez, amely 2-5 mikrométer vastag is lehet, teljesen eltorzítva az átmérőmérést.
- Túlzott mérési nyomóerő: Kengyeles mikrométer használatakor a racsni nélküli erőltetett meghúzás deformálja a kengyelt, és benyomja a lágyabb anyagok (például sárgaréz, alumínium) felületét. Mindig a racsnis dobot használjuk, maximum három kattanásig.
Következő gyakorlati lépések a műhelyben
Ha stabil alapokra szeretnénk helyezni a helyi beszállítói minőségellenőrzést, a következő intézkedésekkel érdemes elindulni a saját üzemünkben:
- Jelöljünk ki egy huzatmentes, száraz sarkot a műhelyben, amely mentes a köszörűportól és a hegesztési füsttől. Itt állítsuk fel a stabil mérőasztalt.
- Szerezzünk be egy legalább 630x400 milliméteres, DIN 876/0 pontossági osztályú gránitlapot, szakszerűen állítsuk vízszintbe, és készítsünk hozzá keményfa fedlapot.
- Vegyünk egy megbízható mérőhasáb-készletet (legalább 47 darabos M1 minőség), amely kizárólag a mérőeszközök ellenőrzésére szolgál, munkadarab közvetlen tapintására sosem használjuk.
- Készítsünk egy egyszerű, egyoldalas, kinyomtatható átvételi mérési űrlapot a legfontosabb geometriai mezőkkel és aláírási sávval a beszállító számára.
- A következő héten beérkező legkritikusabb alkatrészhez tervezzünk és gyártsunk le egy edzett acél betétes ellenőrzősablont, mérve a használatával megtakarított perceket.